
 EN


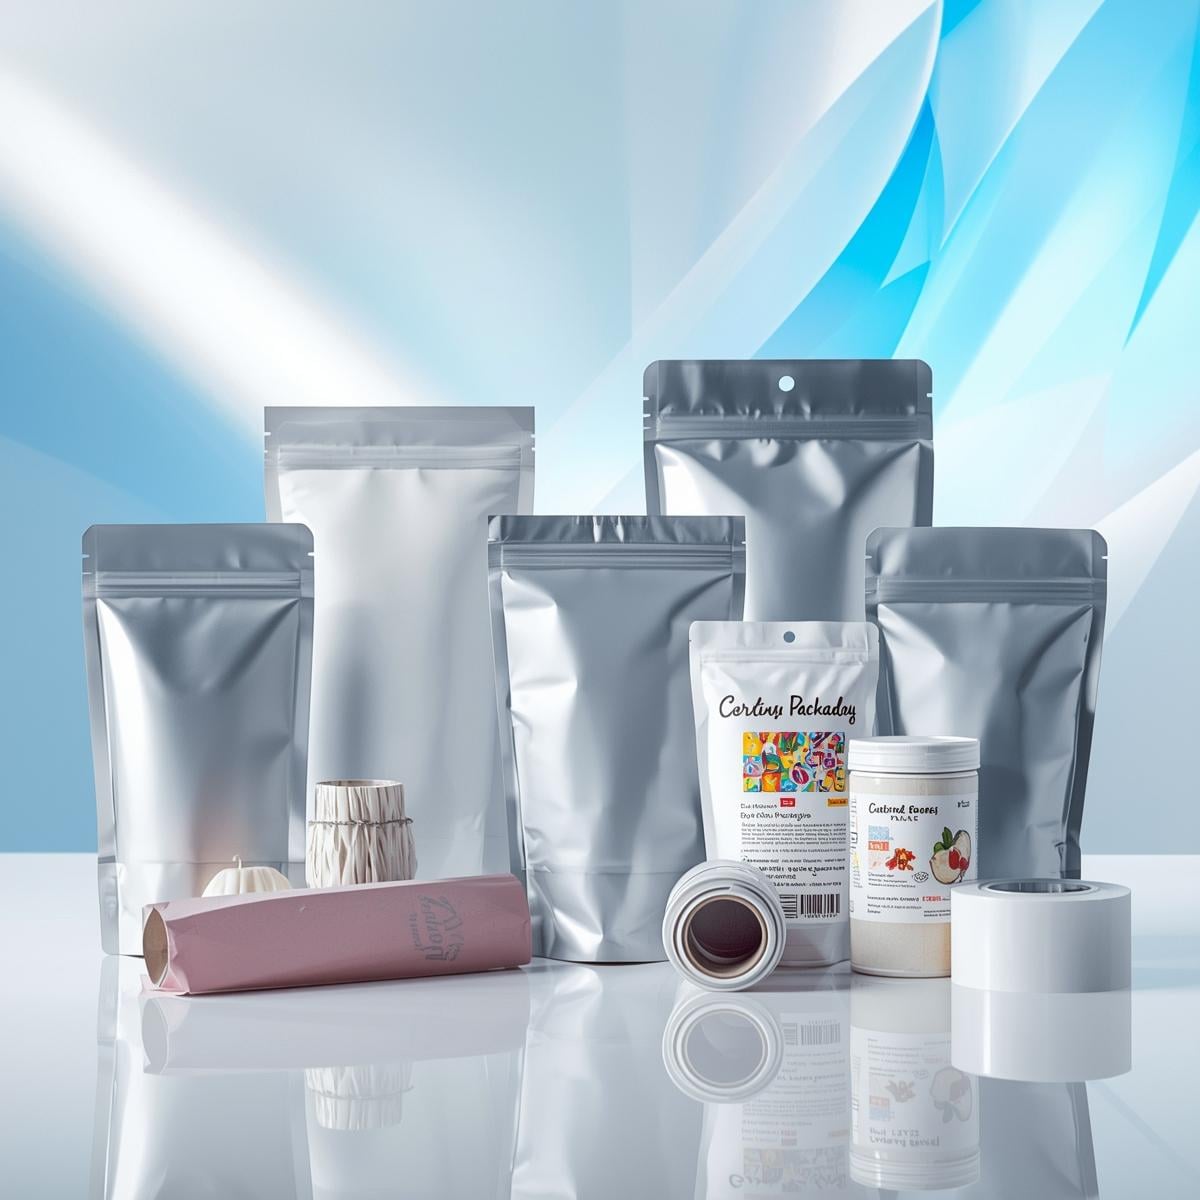
มาตรฐานการผลิตภายในโรงงานถุงฟอยล์กันความชื้นที่พิมพ์แบบกำหนดเอง คือรากฐานสำคัญของการผลิตบรรจุภัณฑ์ที่เชื่อถือได้ ถุงฟอยล์ทำหน้าที่เป็นสิ่งกีดขวางหลักในการปกป้องผลิตภัณฑ์ รักษาเสถียรภาพบนชั้นวางสินค้า และเสริมภาพลักษณ์แบรนด์ในหลายภาคส่วน ได้แก่ อาหาร ยา เครื่องเสริมอาหาร และอุตสาหกรรม ความเข้าใจในมาตรฐานการผลิตที่ควบคุมกระบวนการผลิตถุงฟอยล์ ช่วยให้มั่นใจว่าทุกหน่วยงานที่ออกจากโรงงานจะสอดคล้องกับความคาดหวังของผู้บริโภค ข้อกำหนดด้านกฎระเบียบ และเกณฑ์ประสิทธิภาพที่กำหนดไว้ บทความนี้จะสำรวจมาตรฐานโดยรวม แนวทางควบคุมคุณภาพ และข้อกำหนดด้านการปฏิบัติงานที่กำหนดลักษณะของสภาพแวดล้อมการผลิตถุงฟอยล์ในยุคปัจจุบัน
สภาพแวดล้อมในการผลิตถุงฟอยล์ต้องปฏิบัติตามมาตรฐานสากลและมาตรฐานเฉพาะอุตสาหกรรมอย่างเคร่งครัด โรงงานที่ผลิตถุงฟอยล์แบบพิมพ์ลายตามคำสั่งซื้อจำเป็นต้องผนวกการประกันคุณภาพเข้ากับทุกขั้นตอนของการผลิต ตั้งแต่การตรวจสอบวัตถุดิบ ไปจนถึงการบรรจุภัณฑ์และการติดฉลากขั้นสุดท้าย มาตรฐานเหล่านี้ครอบคลุมองค์ประกอบของวัสดุ สมรรถนะการป้องกันสิ่งรบกวน การรักษาความแน่นของรอยปิดผนึก ความแม่นยำของการพิมพ์ และการป้องกันการปนเปื้อน การปฏิบัติตามข้อกำหนดเหล่านี้ช่วยคุ้มครองผู้บริโภคปลายทาง รักษาชื่อเสียงของแบรนด์ และลดความล้มเหลวด้านคุณภาพหรือการเรียกคืนสินค้าที่มีต้นทุนสูงในตลาด
มาตรฐานวัสดุและสมรรถนะการป้องกันสิ่งรบกวนสำหรับการผลิตถุงฟอยล์
ข้อกำหนดวัตถุดิบและองค์ประกอบของถุงฟอยล์
พื้นฐานของถุงฟอยล์ที่เชื่อถือได้ทุกชนิดเริ่มต้นจากการคัดเลือกและทดสอบวัตถุดิบอย่างเข้มงวด ผู้ผลิตที่จัดหาวัตถุดิบสำหรับการผลิตถุงฟอยล์แบบกำหนดเองจำเป็นต้องตรวจสอบให้แน่ใจว่าฟอยล์อลูมิเนียมมีความหนาตามข้อกำหนดขั้นต่ำ ซึ่งโดยทั่วไปอยู่ในช่วง 7 ถึง 12 ไมครอน สำหรับการใช้งานด้านบรรจุภัณฑ์แบบยืดหยุ่น ผู้จัดจำหน่ายถุงฟอยล์แต่ละรายต้องจัดเตรียมใบรับรองการวิเคราะห์เพื่อยืนยันความบริสุทธิ์ของวัสดุ ความแข็งแรงต่อแรงดึง และการไม่มีสารปนเปื้อน เช่น โลหะหนัก หรือสารตกค้างทางเคมี ชั้นโพลีเอทิลีนหรือโพลีโพรพิลีนที่เชื่อมติดกับฟอยล์ภายในโครงสร้างถุงฟอยล์ ยังต้องสอดคล้องตามข้อบังคับขององค์การอาหารและยาสหรัฐอเมริกา (FDA) และสหภาพยุโรป (EU) ที่เกี่ยวข้องกับวัสดุที่สัมผัสกับอาหาร
ความต้องการในการกันความชื้นและออกซิเจน
ถุงฟอยล์ได้รับการออกแบบพิเศษเพื่อให้มีอัตราการแพร่ผ่านไอน้ำ (MVTR) และอัตราการแพร่ผ่านออกซิเจน (OTR) ที่โดดเด่นเป็นพิเศษ มาตรฐานอุตสาหกรรมมักกำหนดให้ถุงฟอยล์ต้องรักษาระดับ MVTR ต่ำกว่า 0.5 กรัมต่อตารางเมตรต่อ 24 ชั่วโมงภายใต้สภาวะการทดสอบมาตรฐาน ส่วนสมรรถนะการกันออกซิเจนของถุงฟอยล์จะต้องจำกัดอัตราการแพร่ผ่านไม่เกิน 2 ลูกบาศก์เซนติเมตรต่อตารางเมตรต่อ 24 ชั่วโมง ที่อุณหภูมิ 23 องศาเซลเซียส และความชื้นสัมพัทธ์ 50 เปอร์เซ็นต์ คุณสมบัติกันสารของถุงฟอยล์เหล่านี้ได้รับการยืนยันแล้วผ่านมาตรฐาน ASTM D6868, ISO 2528 และวิธีการทดสอบสากลที่เทียบเคียงกัน ซึ่งจำลองสภาวะการจัดเก็บจริง โรงงานที่ผลิตถุงฟอยล์แบบปรับแต่ง ผลิตภัณฑ์ ต้องบันทึกข้อมูลสมรรถนะการกันสารสำหรับแต่ละล็อตการผลิต เพื่อให้มั่นใจว่าหน่วยถุงฟอยล์ทุกชิ้นจะสอดคล้องตามข้อกำหนดสำคัญเหล่านี้ก่อนส่งมอบให้ลูกค้า
คุณภาพการพิมพ์ ความสมบูรณ์ของการปิดผนึก และการควบคุมการผลิต
มาตรฐานการพิมพ์และการตรวจสอบการออกแบบถุงฟอยล์แบบปรับแต่ง
ถุงฟอยล์ที่พิมพ์ตามแบบต้องการนั้นต้องมีความแม่นยำสูงในการจับคู่สี การจัดตำแหน่งให้ตรงกัน และการยึดเกาะของหมึกบนวัสดุพื้นฐานทั้งอลูมิเนียมและพอลิเมอร์ มาตรฐานการผลิตสำหรับกระบวนการพิมพ์ถุงฟอยล์มักกำหนดขีดจำกัดความคลาดเคลื่อนของสีไว้ที่ค่าเดลตา อี ต่ำกว่า 2 หน่วย เพื่อให้มั่นใจว่าสีจะสม่ำเสมอทั่วทั้งชุดการผลิต ผู้ดำเนินการเครื่องพิมพ์ถุงฟอยล์จำเป็นต้องตรวจสอบให้แน่ใจว่างานศิลป์ที่ออกแบบเองนั้นจัดวางตำแหน่งได้ตรงตามที่ตั้งใจไว้ภายในขอบเขต ±2 มิลลิเมตร โดยเฉพาะในส่วนของภาพกราฟิกเพื่อการตลาด บาร์โค้ด และข้อความตามข้อบังคับ สารประกอบหมึกที่ใช้กับถุงฟอยล์ต้องได้รับการรับรองว่าปลอดภัยสำหรับอาหาร ทนต่อตัวทำละลาย และไม่มีพิษ พร้อมเอกสารยืนยันว่าสอดคล้องกับข้อบังคับของสำนักงานคณะกรรมการอาหารและยาสหรัฐอเมริกา (FDA) หมวด 21 แห่งรหัสกฎระเบียบของรัฐบาลกลาง ส่วนที่ 178 บุคลากรควบคุมคุณภาพในโรงงานผลิตถุงฟอยล์จะตรวจสอบตัวอย่างที่พิมพ์แล้วจากแต่ละกะการผลิต โดยวัดความเข้มของหมึก ความสม่ำเสมอของสี และการไม่มีรอยเส้นยาว รูเล็กๆ หรือหมึกซึมออกนอกพื้นที่พิมพ์ ซึ่งอาจส่งผลเสียต่อทั้งด้านรูปลักษณ์และประสิทธิภาพการใช้งานของถุงฟอยล์
ความสมบูรณ์ของซีลและการควบคุมกระบวนการปิดผนึกด้วยความร้อน
ความแข็งแรงและความสมบูรณ์ของรอยปิดผนึกถุงฟอยล์มีผลโดยตรงต่อความสดใหม่ของผลิตภัณฑ์และการป้องกันการปนเปื้อน ตามมาตรฐานการผลิต โรงงานที่ดำเนินการปิดผนึกด้วยความร้อนบนถุงฟอยล์จะต้องควบคุมพารามิเตอร์อุณหภูมิ แรงดัน และระยะเวลาในการกดอย่างเคร่งครัด โดยบันทึกข้อมูลผ่านแผนภูมิควบคุมกระบวนการเชิงสถิติ (SPC) รอยปิดผนึกถุงฟอยล์จะต้องมีค่าความต้านทานการลอกต่ำสุด 2.5 นิวตันต่อความกว้าง 15 มิลลิเมตร เมื่อทดสอบตามมาตรฐาน ASTM F88 ซึ่งยืนยันว่ารอยปิดผนึกสามารถทนต่อการจัดการปกติได้โดยไม่ทำให้ความสามารถในการกันสิ่งต่าง ๆ ลดลง โรงงานจะทำการทดสอบความแข็งแรงของรอยปิดผนึกเป็นประจำบนตัวอย่างจากแต่ละชุดการผลิต และเปรียบเทียบผลลัพธ์กับขอบเขตควบคุมที่กำหนดไว้ หากมีหน่วยถุงฟอยล์ใดจากชุดการผลิตหนึ่ง ๆ ที่ให้ผลต่ำกว่าเกณฑ์ประสิทธิภาพที่กำหนด จะแยกออกและนำกลับไปปรับปรุงหรือทำลายทิ้ง เพื่อป้องกันไม่ให้ผลิตภัณฑ์ที่บกพร่องถึงมือผู้ใช้ปลายทาง การตรวจสอบสภาพแวดล้อมภายในโรงงานผลิตถุงฟอยล์จะติดตามการเปลี่ยนแปลงของความชื้นและอุณหภูมิ ซึ่งอาจส่งผลต่อคุณภาพของรอยปิดผนึก เนื่องจากความชื้นและเกรเดียนต์อุณหภูมิสามารถลดความแข็งแรงของรอยปิดผนึก หรือทำให้เกิดการแยกตัวก่อนเวลา
มาตรฐานการควบคุมการปนเปื้อนและการปฏิบัติตามข้อกำหนดด้านกฎระเบียบ
มาตรฐานการตรวจสอบสิ่งแวดล้อมและห้องสะอาดสำหรับการผลิตถุงฟอยล์
สถานที่ผลิตถุงฟอยล์แบบสั่งทำพิเศษสำหรับการใช้งานด้านอาหาร ยา หรือผลิตภัณฑ์เสริมอาหาร จำเป็นต้องดำเนินมาตรการควบคุมการปนเปื้อนที่เทียบเคียงกับสภาพแวดล้อมห้องสะอาด (cleanroom) เมื่อจัดการกับผลิตภัณฑ์ที่ไวต่อการปนเปื้อน โรงงานผลิตถุงฟอยล์ที่ให้บริการตลาดยาหรือตลาดที่ต้องการความปลอดเชื้อสูงอาจรักษาสภาพห้องสะอาดตามมาตรฐาน ISO ระดับ 7 หรือ 8 ด้วยระบบกรองอากาศแบบ HEPA การควบคุมแรงดันอากาศ และการจำกัดการเข้าถึงของพนักงาน บุคลากรทั้งหมดที่ปฏิบัติงานในพื้นที่ผลิตถุงฟอยล์จะต้องผ่านการฝึกอบรมเกี่ยวกับหลักเกณฑ์การผลิตที่ดี (GMP) สุขอนามัยส่วนบุคคล และการป้องกันการปนเปื้อน พื้นที่ผลิตถุงฟอยล์ประกอบด้วยโซนแยกต่างหากสำหรับการจัดเก็บวัตถุดิบ การพิมพ์ การปิดผนึก และสินค้าสำเร็จรูป พร้อมระบุเส้นทางการเคลื่อนย้ายที่ชัดเจนเพื่อลดความเสี่ยงจากการปนเปื้อนข้าม กระบวนการตรวจสอบสภาพแวดล้อมในโรงงานผลิตถุงฟอยล์รวมถึงการเก็บตัวอย่างจากพื้นผิวด้วยไม้กวาดเชื้อ (swab) เป็นระยะ การนับจำนวนอนุภาคในอากาศ และการตรวจหาจุลินทรีย์ เพื่อยืนยันว่าเชื้อโรค สารก่อภูมิแพ้ หรือสารเคมีปนเปื้อนไม่ได้ทำลายความสมบูรณ์ของผลิตภัณฑ์ระหว่างกระบวนการผลิต
การปฏิบัติตามข้อบังคับและข้อกำหนดด้านเอกสาร
โรงงานผลิตถุงฟอยล์ต้องจัดทำเอกสารอย่างครบถ้วนเพื่อแสดงให้เห็นว่าสอดคล้องกับข้อบังคับของสำนักงานคณะกรรมการอาหารและยาแห่งสหรัฐอเมริกา (FDA) สำหรับสถานประกอบการด้านอาหาร ระเบียบข้อบังคับของสหภาพยุโรปฉบับที่ 1935/2004 ว่าด้วยวัสดุที่สัมผัสกับอาหาร และแนวทางปฏิบัติเฉพาะอุตสาหกรรม เช่น ที่เผยแพร่โดยสมาคมบรรจุภัณฑ์แบบยืดหยุ่น (Flexible Packaging Association) ทุกชุดการผลิตถุงฟอยล์ต้องมีบันทึกที่สามารถติดตามแหล่งที่มาของวัตถุดิบ หมายเลขล็อต ผลการทดสอบ พารามิเตอร์การผลิต และการตรวจสอบคุณภาพที่ดำเนินการแล้วอย่างชัดเจน ผู้ผลิตถุงฟอยล์ที่ทำงานร่วมกับลูกค้าต้องจัดให้มีใบรับรองความสอดคล้อง (certificates of conformance) แผ่นข้อมูลความปลอดภัยของวัสดุ (MSDS) และรายงานการทดสอบที่ยืนยันสมบัติการกันซึม การยึดเกาะของรอยปิดผนึก (seal strength) และความสอดคล้องตามข้อบังคับที่เกี่ยวข้อง การตรวจสอบโดยหน่วยงานภายนอกเป็นระยะๆ ต่อสถานที่ผลิตถุงฟอยล์จะยืนยันว่ามีการปฏิบัติตามมาตรฐานเหล่านี้อย่างเคร่งครัด และระบุข้อผิดพลาดหรือความไม่สอดคล้องใดๆ ที่เกิดขึ้นในกระบวนการ ซึ่งจำเป็นต้องดำเนินการแก้ไขก่อนจัดส่งสินค้า ถุงฟอยล์ ผู้ผลิตที่ดำเนินโครงการปฏิบัติตามข้อกำหนดอย่างเข้มงวดเหล่านี้ จะสร้างความมั่นใจให้กับลูกค้า และปกป้องชื่อเสียงของตนในตลาดที่มีการแข่งขันสูง
การทดสอบประสิทธิภาพและการปรับปรุงอย่างต่อเนื่องในการผลิตถุงฟอยล์
การทดสอบอายุการเก็บรักษาแบบเร่งด่วนและการยืนยันประสิทธิภาพแบบเรียลไทม์
นอกเหนือจากการทดสอบการผลิตตามปกติ ผู้ผลิตถุงฟอยล์มักดำเนินการศึกษาอายุการเก็บรักษาแบบเร่งความเร็ว เพื่อจำลองสภาวะการจัดเก็บที่ยืดเยื้อ และยืนยันว่าสมรรถนะการกั้นยังคงสม่ำเสมอตลอดอายุการใช้งานที่กำหนดของผลิตภัณฑ์ ตัวอย่างถุงฟอยล์จะถูกเก็บไว้ภายใต้อุณหภูมิและระดับความชื้นสัมพัทธ์ที่สูงขึ้น โดยทั่วไปคือที่อุณหภูมิ 38 องศาเซลเซียส และความชื้นสัมพัทธ์ 90 เปอร์เซ็นต์ เป็นระยะเวลาสามถึงหกเดือน การดูดซับออกซิเจนและไอน้ำจะถูกวัดเป็นระยะเพื่อยืนยันว่าถุงฟอยล์สามารถป้องกันเนื้อหาภายในจากการเสื่อมสภาพจากปฏิกิริยาออกซิเดชัน การดูดซับความชื้น หรือการสูญเสียรสชาติ โรงงานผลิตถุงฟอยล์อาจดำเนินการทดสอบการตกหล่น ทดสอบความต้านทานการทิ่มแทง และศึกษาความแข็งแรงของการปิดผนึกหลังการจำลองการจัดเก็บ เพื่อให้มั่นใจว่าโครงสร้างถุงฟอยล์สามารถทนต่ออันตรายที่เกิดขึ้นระหว่างการกระจายสินค้า และรักษาสมรรถนะการกั้นไว้ได้อย่างครบถ้วนตลอดห่วงโซ่อุปทาน
การปรับปรุงอย่างต่อเนื่องและการเพิ่มประสิทธิภาพกระบวนการ
ผู้ผลิตถุงฟอยล์สมัยใหม่ใช้การวิเคราะห์เชิงสถิติ การสืบค้นหาสาเหตุหลัก และโปรแกรมการบำรุงรักษาเชิงป้องกัน เพื่อปรับปรุงความสม่ำเสมอในการผลิตอย่างต่อเนื่องและลดอัตราของเสีย โรงงานผลิตถุงฟอยล์ติดตามตัวชี้วัดประสิทธิภาพหลัก เช่น ความแปรปรวนของความแข็งแรงของการปิดผนึก ความแม่นยำของการจัดตำแหน่งภาพพิมพ์ อัตราความสำเร็จในการทดสอบคุณสมบัติกันซึม และความถี่ของการร้องเรียนจากลูกค้า ผู้ปฏิบัติงานที่ทำงานบนสายการผลิตถุงฟอยล์ได้รับการฝึกอบรมเป็นประจำเกี่ยวกับวัสดุใหม่ มาตรฐานที่กำลังเกิดขึ้น และแนวทางปฏิบัติที่ดีที่สุด ซึ่งช่วยยกระดับคุณภาพและประสิทธิภาพ ข้อเสนอแนะจากลูกค้าปลายทางเกี่ยวกับประสิทธิภาพของถุงฟอยล์จะนำไปใช้ในการปรับแต่งกระบวนการ ปรับปรุงอุปกรณ์ และเปลี่ยนวัสดุ เพื่อเพิ่มความน่าเชื่อถือของผลิตภัณฑ์และประสิทธิภาพด้านต้นทุน ความมุ่งมั่นต่อการปรับปรุงอย่างต่อเนื่องนี้ทำให้โรงงานผลิตถุงฟอยล์สามารถรักษาความสามารถในการแข่งขันไว้ได้ พร้อมทั้งตอบสนองและเกินความคาดหวังของลูกค้าในด้านคุณภาพและประสิทธิภาพของผลิตภัณฑ์อย่างสม่ำเสมอ
คำถามที่พบบ่อย
โรงงานผลิตถุงฟอยล์ต้องปฏิบัติตามมาตรฐานการผลิตใดบ้าง
โรงงานผลิตถุงฟอยล์ต้องปฏิบัติตามข้อบังคับของสำนักงานคณะกรรมการอาหารและยาสหรัฐอเมริกา (FDA) สำหรับสถานประกอบการด้านอาหาร มาตรฐานการทดสอบของ ISO และ ASTM สำหรับสมรรถนะการกันซึมและการยึดแน่นของรอยปิด รวมทั้งแนวทางเฉพาะอุตสาหกรรมจากองค์กรต่าง ๆ เช่น สหพันธ์บรรจุภัณฑ์แบบยืดหยุ่น (Flexible Packaging Association) แต่ละล็อตของถุงฟอยล์จำเป็นต้องมีเอกสารรับรองผลการทดสอบวัตถุดิบ พารามิเตอร์การผลิต การตรวจสอบคุณภาพ และการยืนยันสมรรถนะการกันซึม สถานประกอบการที่ให้บริการตลาดยาหรือตลาดที่มีความไวสูงอาจต้องได้รับการรับรองห้องสะอาดระดับ ISO 7 หรือ ISO 8 ปฏิบัติตามหลักเกณฑ์การผลิตที่ดี (GMP) และใช้มาตรการเฝ้าระวังสิ่งแวดล้อม ข้อกำหนดการผลิตถุงฟอยล์เหล่านี้ช่วยให้มั่นใจในความปลอดภัยของผลิตภัณฑ์ ความสอดคล้องตามกฎหมาย และคุณภาพที่สม่ำเสมอในทุกครั้งที่ผลิต
วัดและควบคุมความแข็งแรงของการยึดแน่นของรอยปิดในกระบวนการผลิตถุงฟอยล์อย่างไร
การวัดความแข็งแรงของการปิดผนึกถุงฟอยล์ใช้การทดสอบแรงดึงแยกตามมาตรฐาน ASTM F88 ซึ่งประเมินแรงที่จำเป็นต้องใช้ในการแยกแนวปิดผนึกของถุงฟอยล์ ตามมาตรฐานการผลิตโดยทั่วไป ถุงฟอยล์ต้องมีความแข็งแรงของการปิดผนึกอย่างน้อย 2.5 นิวตันต่อความกว้างของแนวปิดผนึก 15 มิลลิเมตร โรงงานผลิตถุงฟอยล์จะตรวจสอบความแข็งแรงของการปิดผนึกโดยการสุ่มตัวอย่างจากแต่ละกะการผลิต และบันทึกผลลงในแผนภูมิควบคุมเชิงสถิติ หากตัวอย่างถุงฟอยล์หนึ่งตัวมีค่าต่ำกว่าขอบเขตควบคุมที่กำหนดไว้ การผลิตจะหยุดชั่วคราว เครื่องจักรจะได้รับการปรับเทียบใหม่ และดำเนินการทดสอบเพิ่มเติมก่อนเริ่มการผลิตถุงฟอยล์อีกครั้ง
มาตรฐานประสิทธิภาพการกันความชื้นใดที่ใช้กับถุงฟอยล์แบบกันความชื้น
มาตรฐานถุงฟอยล์กันความชื้นโดยทั่วไปกำหนดอัตราการผ่านไอน้ำ (MVTR) ต่ำกว่า 0.5 กรัมต่อตารางเมตรต่อ 24 ชั่วโมง และอัตราการผ่านออกซิเจนต่ำกว่า 2 ลูกบาศก์เซนติเมตรต่อตารางเมตรต่อ 24 ชั่วโมง ภายใต้สภาวะการทดสอบมาตรฐาน คุณสมบัติกันการซึมผ่านของถุงฟอยล์เหล่านี้ได้รับการยืนยันด้วยวิธีการทดสอบตามมาตรฐาน ASTM D6868, ISO 2528 และวิธีการทดสอบอื่นที่เทียบเคียงได้ ซึ่งจำลองสภาวะการเก็บรักษาจริง ผู้ผลิตถุงฟอยล์จะดำเนินการทดสอบคุณสมบัติกันการซึมผ่านกับตัวอย่างจากแต่ละล็อตการผลิต เพื่อยืนยันว่าถุงฟอยล์สอดคล้องกับข้อกำหนดสำคัญเหล่านี้ก่อนจัดส่งให้ลูกค้า